Stillstandszeiten in der Produktion: Was sie sind und wie Sie sie reduzieren
Was sind Stillstandszeiten in der Produktion, wie berechnen Sie sie und wie senken Sie sie? Mit Beispielen, Formeln und Praxisleitfaden zur Kategorisierung.
Ungeplante Stillstandszeiten können Hunderttausende Dollar pro Stunde kosten, und trotzdem tun sich die meisten Werke schwer damit, die tatsächlichen Ursachen zu erfassen.
Der Füller stoppt immer wieder. Die Bediener geben dem Etikettierer die Schuld. Die Instandhaltung verdächtigt das Förderband. Jedes Team protokolliert etwas anderes: „Folienwechsel“, „Rollenwechsel“ oder „Materialzufuhr“.
Das Management will die Stillstände reduzieren, doch bei so uneinheitlichen Daten weiß niemand genau, was eigentlich passiert.
Im Folgenden finden Sie eine kurze Einführung in Stillstandszeiten in der Produktion: was sie sind, wie Sie sie erfassen, wie Sie sie kategorisieren (einschließlich des einprägsamen Akronyms DOWNTIME) und den beliebten Leitfaden von Factbird zur Kategorisierung von Stillstandsursachen.
Was sind Stillstandszeiten in der Produktion?
Als Stillstandszeit in der Produktion gilt jeder Zeitraum, in dem eine Linie, Zelle oder Anlage kein verkaufsfähiges Produkt mit der vorgesehenen Geschwindigkeit herstellt. Zur Erfassung von Stillstandszeiten, oft auch als Verschwendung oder Verluste bezeichnet, gehören:
- Produktverluste: Nacharbeit, Ausschuss
- Zeitverluste: lange Rüstzeiten, keine Produktion auf der Linie, Mikrostopps
- Geschwindigkeitsverluste: Betrieb unterhalb der maximal validierten Geschwindigkeit
- Übermäßiger Verbrauch von Betriebsmitteln: zu viel Wasser, Dampf, Gas oder Strom durch Stillstände oder Ineffizienz
Nachhaltigkeitsziele und Kostendruck sorgen dafür, dass Führungskräfte in der Produktion die Erfassung von Stillstandszeiten ganz oben auf die Agenda setzen.
Wer Veränderung und Verbesserung vorantreibt, sucht nach einfachen, skalierbaren Werkzeugen, die Transparenz schaffen und Verluste beziffern, ohne gleich eine umfassende digitale Transformation zu starten. Genau diese Nachfrage ist der Grund, warum Factbird ein erfolgreiches Geschäft daraus gemacht hat, Hersteller dabei zu unterstützen, Stillstände zu identifizieren und die Produktivität ihrer Mitarbeitenden, Anlagen und Prozesse zu verbessern.
Nehmen Sie zum Beispiel die Lebensmittel- und Getränkeindustrie. Die Margen sind knapp, die Maschinen oft älter, und Ineffizienzen summieren sich, vor allem in der Endverpackung. Denken Sie an die Erfassung von Lauf- und Stillstandszeiten an Füllern, schicht- und chargenbezogene Leistung, Engpässe beim Etikettieren oder Palettieren und Verlustereignisse durch Störungen bei Betriebsmitteln.
Stillstandszeiten berechnen (mit einfacher Formel)
Im einfachsten Fall gilt:
- Geplante Produktionszeit (PPT) = eingeplante Zeit − geplante Pausen
- Stillstandszeit = alle Stopps innerhalb der PPT (geplant + ungeplant)
- Laufzeit = PPT − Stillstandszeit
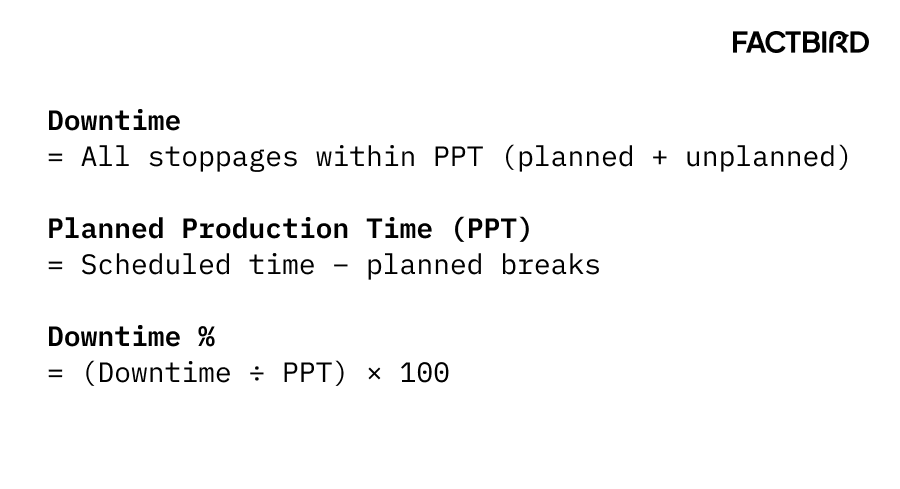
Daraus ergibt sich:
- Stillstandszeit in % = (Stillstandszeit ÷ PPT) × 100
- Verfügbarkeit = Laufzeit ÷ PPT
- OEE = Verfügbarkeit × Leistung × Qualität
Beispiel:
Eine Linie ist für 480 Minuten eingeplant, davon 40 Minuten geplante Pausen.
PPT = 440 Minuten
Stillstandsereignisse summieren sich auf 80 Minuten, die Stillstandszeit liegt also bei 80/440 = 18,2 %
Laufzeit = 360 Minuten, die Verfügbarkeit liegt also bei 360/440 = 81,8 %
Bei einer Leistung von 92 % und einer Qualität von 98 % ergibt sich eine OEE von 0,818 × 0,92 × 0,98 = 73,7 %
Geplante und ungeplante Stillstandszeiten
- Geplant: Umrüsten, Reinigung, vorbeugende Instandhaltung
- Ungeplant: Ausfälle, Materialmangel, Mikrostopps usw.
Erfassen Sie sowohl geplante als auch ungeplante Stillstände. Geplante Aktivitäten erklären verlorene Kapazität und sind entscheidend, um die Gesamtproduktivität zu verbessern.
Stillstandszeiten erfassen
Der Weg zu Produktionsüberwachung und -analyse sieht in jedem Unternehmen anders aus. Manche Teams setzen auf Hightech, andere brauchen schnelle Erfolge bei Menschen und Prozessen, um den Betrieb am Laufen zu halten.
Ganz gleich, wo Sie starten: Schaffen Sie zuerst Transparenz darüber, was in Ihren Werken die Stillstände verursacht.
Beginnen Sie mit Menschen und Prozessen.
Menschen sind die größte Hürde für Veränderungen in der Produktion, und wie wichtig es ist, Teams früh einzubinden und ihr Commitment zu gewinnen, wird oft unterschätzt. Bilden Sie die aktuellen Prozesse ab und holen Sie Input von Bedienern und Technikern ein: Viele Antworten kennen sie längst.
Erfassen Sie die richtigen Daten in Echtzeit.
Legen Sie fest, welche Informationen Sie für Ihre Ziele brauchen, und beginnen Sie dann, diese Daten zu erfassen. Sie können manuell mit Tabellen starten, doch manuelle Eingaben liefern nicht die genauen Echtzeitdaten, die Sie für Verbesserungen benötigen. Wir empfehlen, Stillstandsereignisse automatisch zu erfassen, etwa mit IIoT-Edge-Lösungen wie dem Factbird® DUO, über die Integration mit Tools wie Kepware oder direkt über SPS-Tags.
Standardisieren Sie die Kategorisierung direkt an der Bedieneroberfläche.
Leiten Sie Bediener an, einer einfachen, einheitlichen Systematik für Stillstandsursachen zu folgen. Die Operator View von Factbird vereinfacht die tägliche Kategorisierung, verbessert die Datengenauigkeit, schafft Transparenz in Echtzeit und hilft Teams, mit ihren Verbesserungsmaßnahmen bessere Ergebnisse zu erzielen. Wie Factbird Stillstandsursachen kategorisiert, lesen Sie weiter unten in diesem Artikel.
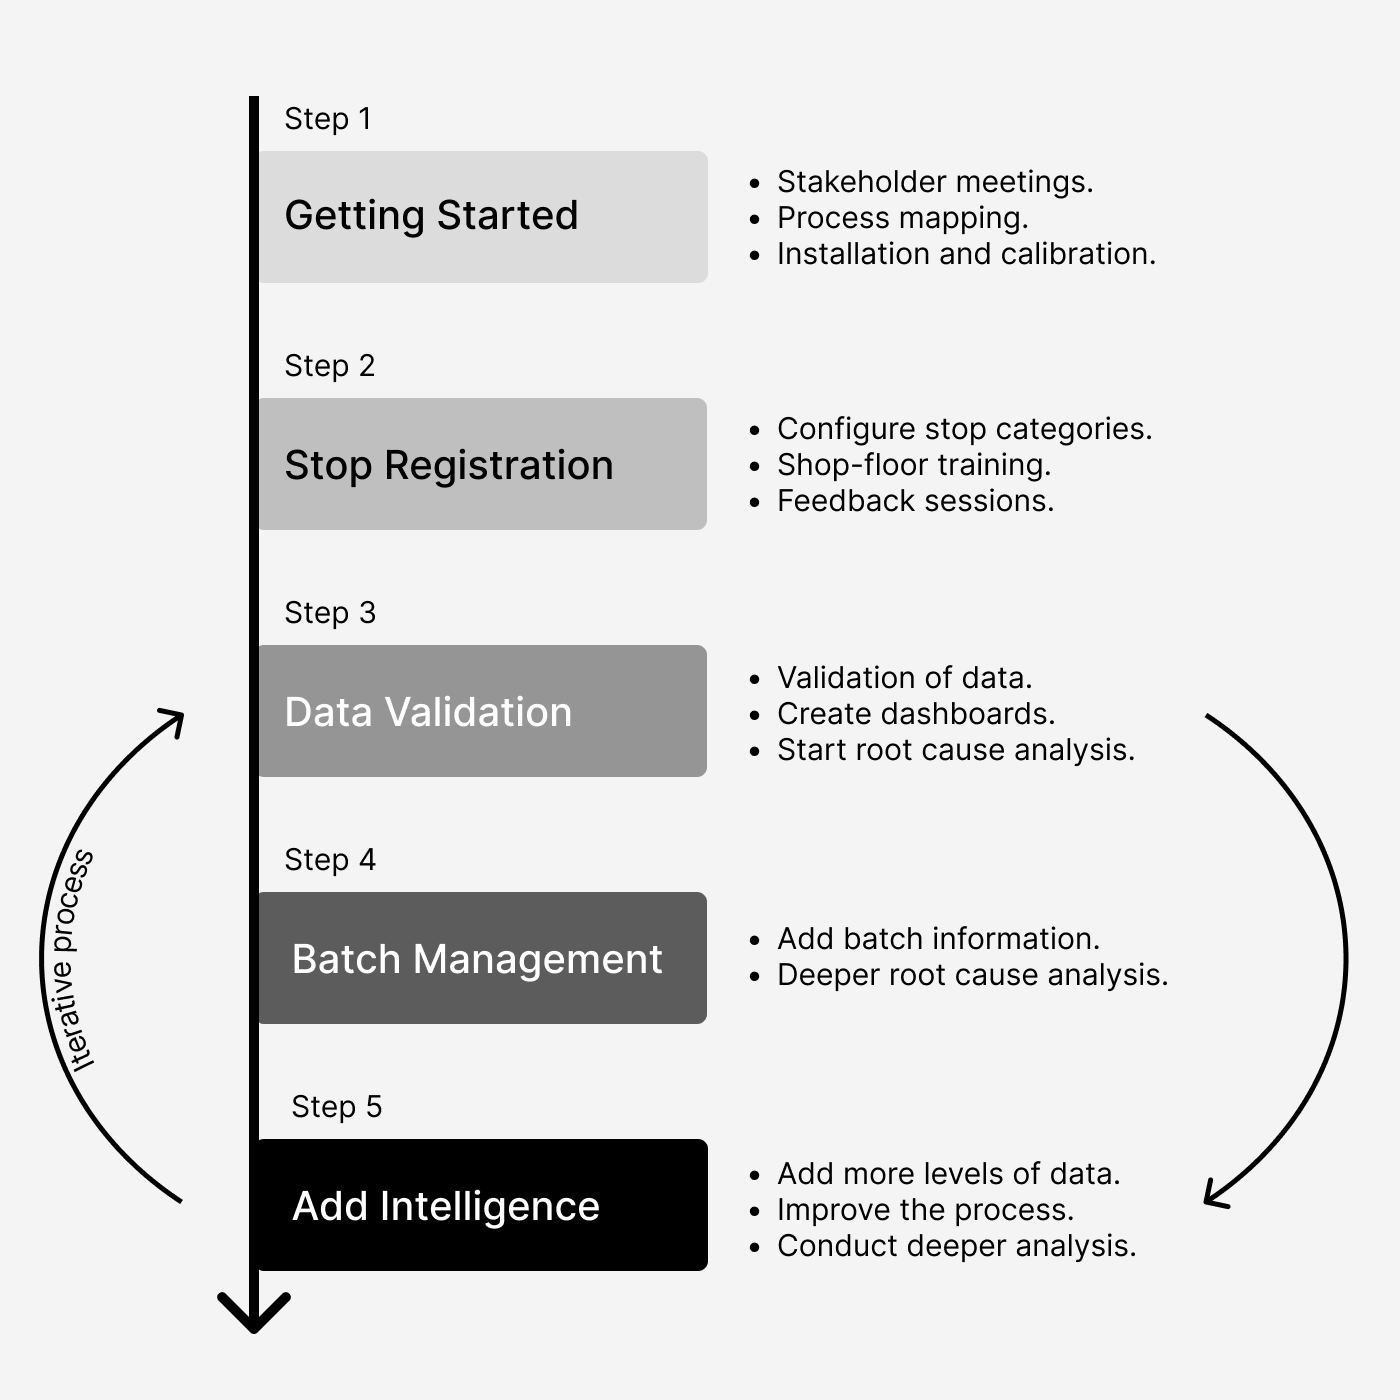
Wenn Sie erfahren möchten, wie Sie ein effizientes System zur Erfassung von Stillstandszeiten einführen, sehen Sie sich unsere Academy-Lektion zur Highway Solution an: Fünf-Schritte-Strategie zur OEE-Einführung. Sie bietet einen praxisnahen Rahmen, um OEE an mehreren Standorten einzuführen, und basiert auf den realen Erfahrungen von Mikkel Rauff Simonsen bei Danish Crown.
Das Akronym DOWNTIME im Lean Manufacturing
Sehen wir uns nun genauer an, wie sich Stillstandszeiten kategorisieren lassen. Ein verbreitetes Modell ist das Akronym DOWNTIME.
DOWNTIME steht für die acht Arten von „Verschwendung“ (Muda) im Lean Manufacturing:
- Defects (Fehler)
- Overproduction (Überproduktion)
- Waiting (Warten)
- Non-utilized talent (ungenutztes Potenzial der Mitarbeitenden)
- Transportation (Transport)
- Inventory (Bestände)
- Motion (Bewegung)
- Excess processing (übermäßige Bearbeitung)
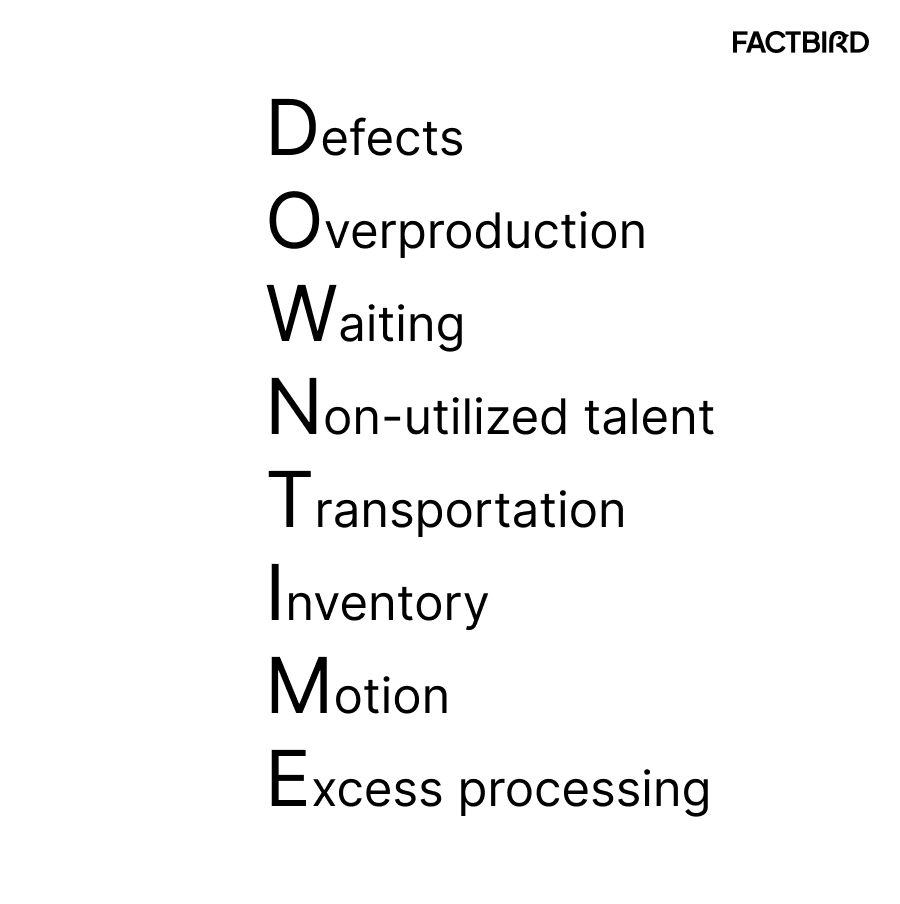
Dieses aus dem Toyota-Produktionssystem entwickelte Rahmenwerk hilft, Ineffizienzen in einem Prozess aufzudecken, und steigert Produktivität und Kundennutzen.
Hier ein kurzer Überblick, wofür die einzelnen Elemente des Akronyms DOWNTIME stehen:
Fehler (Defects): Nacharbeit, Ausschuss oder fehlerhafte Informationen, die Korrekturaufwand erfordern.
Überproduktion (Overproduction): Mehr von einem Produkt oder einer Leistung herzustellen als benötigt, was Ressourcen verschwendet.
Warten (Waiting): Verzögerungen im Prozess, durch die Teile, Menschen oder Informationen untätig bleiben.
Ungenutztes Potenzial (Non-utilized talent): Fähigkeiten, Wissen und Potenzial von Mitarbeitenden werden nicht genutzt.
Transport (Transportation): Unnötiges Bewegen von Materialien, Produkten oder Ausrüstung von einem Ort zum anderen.
Bestände (Inventory): Überschüssige Materialien oder Produkte, die nicht verarbeitet werden, was Lagerkosten erhöht und zu Verderb führen kann.
Bewegung (Motion): Unnötige Bewegungen von Menschen, etwa wenn Bediener weite Wege zurücklegen müssen, um Verpackungsmaterial nachzufüllen oder während der Produktion eine Tätigkeit auszuführen.
Übermäßige Bearbeitung (Excess processing): Arbeit, die für den Endkunden keinen Mehrwert schafft, etwa „Vergoldung“ oder unnötig aufwendige Bearbeitung.
Nachdem Sie das bekannte Akronym DOWNTIME kennen, sehen wir uns an, wie Factbird-Kunden Stopps typischerweise kategorisieren.
Der Factbird-Leitfaden zur Kategorisierung von Stillstandszeiten
Daten zu Stillstandszeiten helfen nur, wenn sie einheitlich sind. Wenn Bediener für dasselbe Problem unterschiedliche Bezeichnungen verwenden oder die Ursache gar nicht erfassen, lässt sich kaum erkennen, was wirklich passiert. Deshalb unterstützen wir Teams dabei, eine einfache, gemeinsame Liste von Stillstandsursachen direkt am Bedienerbildschirm zu nutzen. So werden die Daten genauer, verständlicher und nützlicher, um Muster zu erkennen und Verbesserungen umzusetzen.
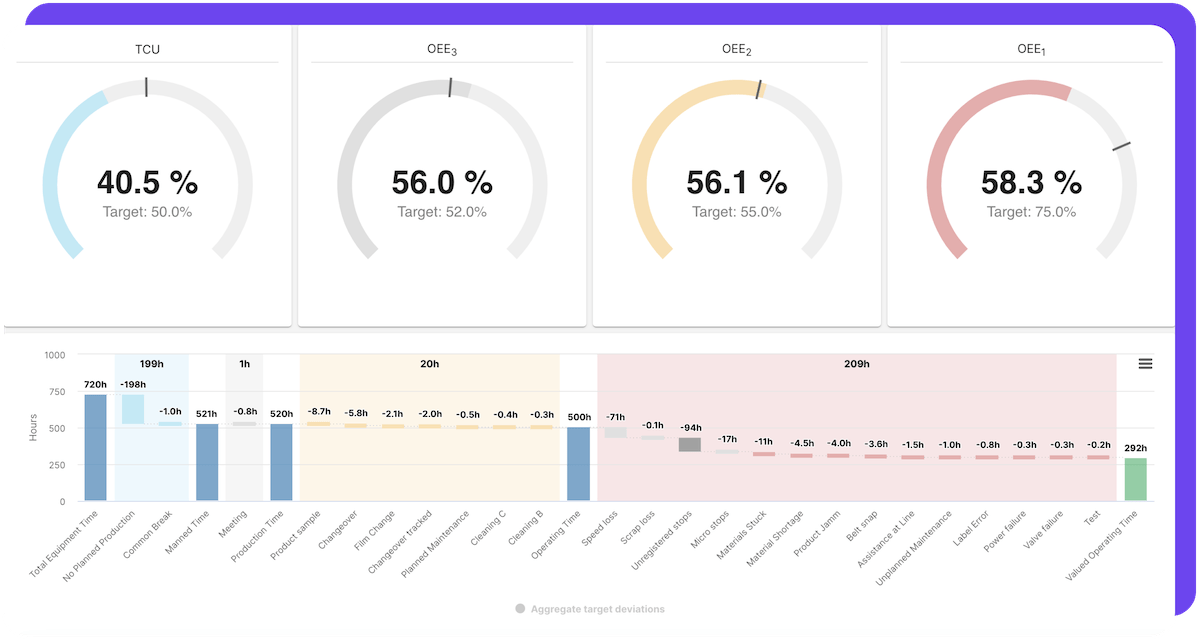
Es gibt verschiedene Möglichkeiten, die unterschiedlichen Arten von Stillständen zu kategorisieren. Wenn wir bei Factbird die OEE analysieren, ordnen wir Stillstandsursachen zunächst den Kategorien OEE1, OEE2, OEE3 und TCU zu.
OEE 1: Verluste während des Betriebs
Ihr OEE-1-Wert bezieht sich auf die Zeit, in der die Produktionslinie laut Plan laufen soll. Im Idealfall läge Ihr OEE-1-Wert bei 100 %, die Linie würde also einfach mit ihrer vollen, validierten Geschwindigkeit laufen.
Verschiedene ungeplante Umstände können jedoch dazu führen, dass die Linie stoppt oder langsamer läuft als erwartet. Im Folgenden einige Beispiele für Stillstände bzw. Stillstandsursachen, die Ihren OEE-1-Wert verschlechtern.
Maschinenfehler
- Fehlfunktion einer Maschine
- Zurücksetzen oder Neustart einer Maschine
Prozessfehler
- Fehlende Bestellung (PO)
- Fehlender Arbeitsauftrag
- Fehlendes Material
- Maschinenstau
- Materialbruch
- Druckfehler
Warten
- Rücksprache mit einem Experten
- Warten auf einen Bediener
- Warten auf Material
- Warten auf die Instandhaltung
- Instandhaltung läuft
Betriebsmittel
- Stromausfall
- Gasausfall
IT
- Computerausfall
- Netzwerkproblem
Reinigung
- Reinigung nach Bruch
- Reinigung nach Verschütten
OEE 2: Verluste beim Chargenwechsel
Ihr OEE-2-Wert bezieht sich auf die Zeit, in der Ihre Produktionslinie wegen Chargenwechseln nicht läuft. Anders als OEE-1-Stopps sind OEE-2-Stopps geplant: Es ist vorgesehen, dass die Linie zwischen den Chargen regelmäßig zum Umrüsten stoppt. Im Folgenden einige Beispiele für OEE-2-Aktivitätskategorien und konkrete Stillstandsursachen:
Chargenwechsel
- Vorbereitung einer Maschine
- Umrüsten einer Maschine
- Qualitätsprüfung
- Anlaufzeit
Nachschub
- Nachschub eines Produkts
- Nachschub von Etiketten
- Nachschub von Verpackungsmaterial
Reinigung
- Reinigung am Ende einer Charge
- Wöchentliche Reinigung
OEE 3: Verluste durch produktionsfremde Aktivitäten
Ihr OEE-3-Wert bezieht sich auf die Zeit, in der die Produktionslinie wegen anderer Aktivitäten nicht läuft. Wie bei OEE 2 sind diese Stopps geplant: Es ist vorgesehen, dass die Linie für diese Aktivitäten regelmäßig stoppt. Im Folgenden einige Beispiele für OEE-3-Aktivitätskategorien und konkrete Stillstandsursachen.
Geplante Instandhaltung
- Vorbeugende Instandhaltung auf Basis produzierter Einheiten oder Zyklen
- Automatische Wartung
Validierung
- Durchführung eines Validierungstests
Personalaktivitäten
- Pause
- Teambesprechungen
- Einarbeitung neuer Bediener
- Sonstige Schulungen
TCU: Keine Aktivität an der Linie
Ihr Wert für die Gesamtkapazitätsauslastung (Total Capacity Utilization, TCU) bezieht sich schließlich auf die Zeit, in der die Produktionslinie nicht läuft, weil an der Linie keine Aktivität stattfindet. Auch diese Stopps sind geplant: Es ist vorgesehen, dass die Linie in diesen Zeiträumen nicht läuft. Im Folgenden einige Beispiele für konkrete TCU-Stillstandsursachen.
Keine Aktivität an der Linie
- Wochenende
- Feiertag
- Produktionsfreie Zeit
Anleitung: Stillstandsursachen in Factbird anlegen
In Factbird können Sie Stopps ganz einfach so klassifizieren, wie es den Anforderungen und Vorlieben Ihres Unternehmens entspricht.
Hier ein kurzes Tutorial, wie Sie Stillstandsursachen und Kategorien einrichten:
Diese kurze Lektion und viele weitere finden Sie in unserem Academy-Kurs „How to use Factbird“.
Unterschätzen Sie Stillstandszeiten nicht
Ineffizienz durch Stillstände schmälert die Margen und macht Ihr Unternehmen weniger wettbewerbsfähig. Unterschätzen Sie nicht, wie wichtig es ist, die Ursachen Ihrer Stillstände genau zu erfassen und zu verstehen.
Sorgen Sie dafür, dass Sie aussagekräftige Zahlen zu Ihren Stillstandszeiten erhalten, auch wenn Sie anfangs noch manuell mit Excel arbeiten. Für den Einstieg können Sie unsere kostenlose Excel-Vorlage zur OEE-Berechnung herunterladen, die Sie in unserer beliebten Lektion zum Thema OEE berechnen finden:
Wir alle wissen, dass sich ein erfolgreiches Projekt oder Unternehmen nicht nach Bauchgefühl führen lässt. Wenn Sie also nicht wissen, was gerade auf Ihren Linien passiert, legen Sie noch heute los und wenden Sie sich an ein Unternehmen wie Factbird, um genaue Echtzeit-Einblicke in Ihre Produktion zu erhalten und sich gezielt zu verbessern.
Möchten Sie Unterstützung dabei, Stillstandszeiten in Ihrem Werk zu erfassen und zu reduzieren? Sprechen Sie mit uns. Wir zeigen Ihnen, wie es geht.